


Pokud jde o výrobu těžkých kovů, přechod od zpracování tenkých-plechů k manipulaci s tlustými a těžkými ocelovými plechy představuje významný upgrade. Tento posun znamená sníženou chybovost, vyžaduje mnohem lepší výkon zařízení a přesnost řezání na průmyslové{2}}třídě je naprosto kritická. Pokud vaše projekty zahrnují řezání tlustého a hustého kovu, najděte spolehlivécnc plazmová řezačka1 palcový ocelový (cca . 25 mm) plech je nepochybně nejvyšší prioritou.
Ať už stavíte těžké konstrukční podpěry, opravujete zemědělskou techniku nebo vyrábíte tlusté vlastní držáky, výběr správného stroje je zásadní. V této příručce pokryjeme vše od požadavků na napájení a klíčových funkcí vybavení až po pokročilé procesy řezání, což vám pomůže vybrat ideální stroj pro vaši dílnu.
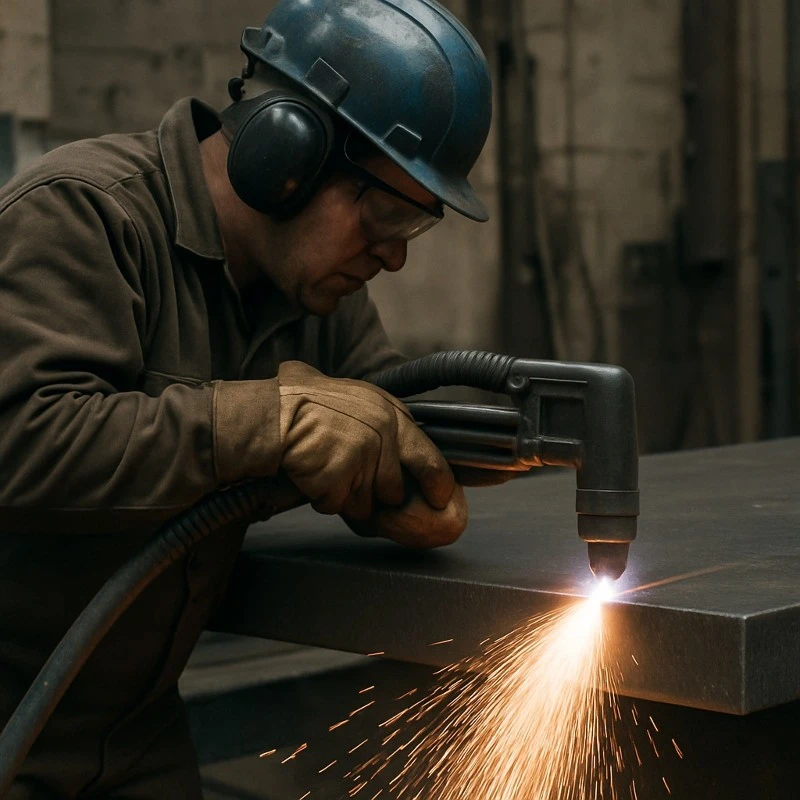
Základy řezání těžkých ocelových plechů
V minulosti, když výrobci požadovali řezání ocelových plátů o tloušťce jednoho palce (přibližně 25,4 mm) nebo více, obvykle upřednostňovali tradiční zařízení na řezání kyslíkem-. Ale prozatím se konverzace kolem plazmy vs oxy-acetylen pro těžké desky výrazně posunula. Zatímco řezání kyslíkem-acetylenem zůstává dominantní metodou pro zpracování ultra-silných materiálů (jako je 2-palcová nebo více palcová ocel), moderníocelový plazmový řezací systémnabízí výrazné výhody pro jeden-palec-tloušťky desek.
Plazmové řezačky nabízejí vyšší řezné rychlosti, výrazně užší tepelně-ovlivněnou zónu (HAZ) a schopnost čistě řezat neželezné-kovy, jako je hliník a nerezová ocel,-něco, co kyslík-prostě nedokáže. Řezání masivní oceli o tloušťce až 25,4 mm však vyžaduje špičkové vybavení pro řezání kovů. Nízké-náklady, základní-stroje na tento úkol nestačí; potřebujete vysoce{10}}výkonný systém navržený pro robustní výkon a trvalou tepelnou odolnost.
Výkon záleží: Pochopení požadavků na proud
Nejčastější otázka, kterou si výrobci kladou při modernizaci své dílny, je: kolik ampérů je přesně potřeba k spolehlivému řezání 1palcové oceli?
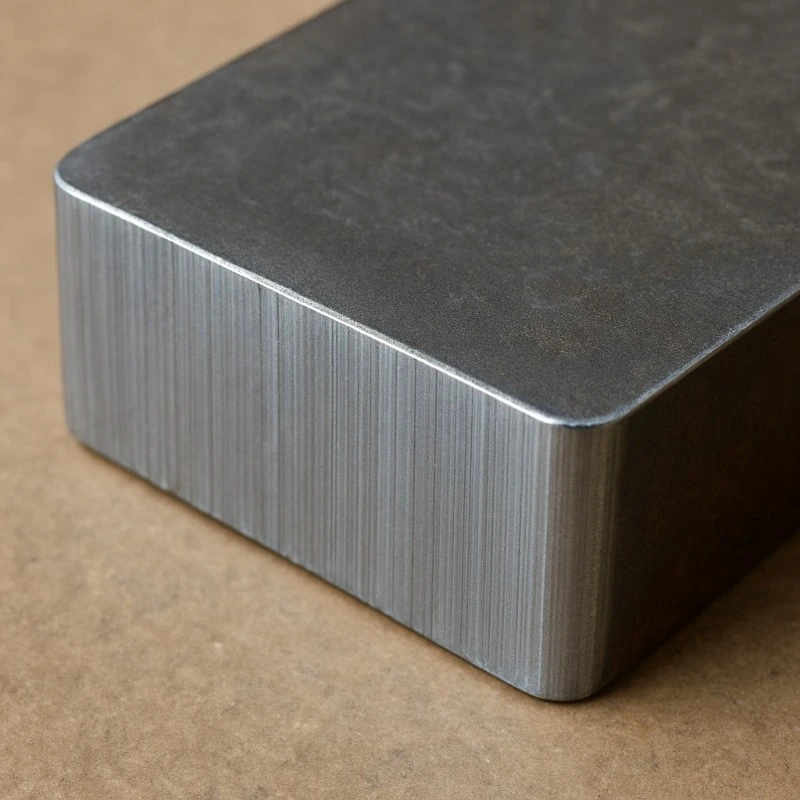
Chcete-li dosáhnout čistého, produkčního -kvalitního řezu na-palcové měkké oceli, obvykle potřebujete stroj s výstupním proudem mezi 80 a 100 ampéry. Kapacita plazmové řezačky 80 A je považována za ideální místo pro pravidelné, čisté řezy na této tloušťce. Při 80 ampérech je plazmový oblouk jak hustý, tak i intenzivně horký,-dostatečný k úplnému vyfouknutí roztaveného kovu ze spodní části řezu a ponechání relativně hladké hrany, která vyžaduje minimální broušení po-řezu.
To přináší další častou otázku: může 60ampérová plazmová řezačka řezat 1 palcovou ocel? Technicky ano, ale má to zásadní omezení. 60ampérový stroj obvykle zvládne pouze jeden palec jako „oddělovací řez“. Oddělovací řez znamená, že hořák sotva projde materiálem. Proces bude pomalý, hrana bude extrémně drsná a strávíte obrovské množství času broušením strusky. Pokud je vaším primárním cílem čisté a efektivní řezání, potřebujete:plazmová řezačka pro 1 palcovou oceldimenzovaný na 80 ampér nebo vyšší speciálně navržený pro řezání.
Základní funkce, které je třeba hledat u těžkého-řezače
Při recenzování profesionálních plazmových řezaček je proud pouze polovinou příběhu. Nejlepší těžké-stroje jsou vybaveny specifickými funkcemi navrženými tak, aby zvládly náročné úkoly průmyslového řezání.
Startovací mechanismy a ovládání oblouku
Když stisknete spoušť, stroj musí být schopen generovat elektrický oblouk. Pochopení rozdílu mezi vysokofrekvenčním startem a blowback startem je životně důležité. Vysokofrekvenční (HF) starty jsou běžné u starších nebo levných strojů, kde se k překlenutí mezery a zapálení oblouku používá vysokonapěťová jiskra. HF však může způsobit vážné elektrické rušení, které může poškodit blízkou elektroniku CNC nebo počítače.
Blowback start (také známý jako pneumatický start) využívá pohybující se elektrodu uvnitř hlavy hořáku k zapálení oblouku fyzickým pohybem. Blowback startování je bezpečnější pro prostředí s počítačovým vybavením, což z něj činí vysoce doporučenou volbu pro moderní dílny.
Kromě toho byste při práci s rezavou nebo lakovanou ocelí měli hledat stroje s technologií kontinuálního pilotního oblouku. Povrchy tlustých ocelových plechů jsou často ve špatném stavu, často pokryté okujemi, hlubokou rzí nebo průmyslovými nátěry. Funkce nepřetržitého pilotního oblouku zajišťuje, že plazmový paprsek zůstává aktivní, když hořák prochází ne-vodivými mezerami nebo silnými vrstvami rzi, čímž se předchází frustrujícímu přerušení oblouku a předchází se předčasnému poškození spotřebního materiálu.
Přívod vzduchu a provozní cykly
Řezání tlustých plechů vyžaduje značné proudění vzduchu k odfouknutí roztaveného kovu. Vysoce výkonné plazmové řezací systémy- mají přísné požadavky na stlačený vzduch. Obvykle potřebujete vzduchový kompresor schopný dodávat proud vzduchu 6 až 8 CFM (kubických stop za minutu) při tlaku 90 až 120 PSI. Ještě důležitější je, že stlačený vzduch musí být udržován extrémně suchý. Vlhkost ve vzduchovém vedení může okamžitě poškodit spotřební materiál hořáku, což má za následek zubaté řezy a nekonzistentní kvalitu řezu.
Musíte také vyhodnotit jmenovitý pracovní cyklus pro průmyslové operace řezání kovů. Pracovní cyklus označuje počet minut v rámci 10-minutového období, po které může stroj nepřetržitě pracovat při určitém proudu bez přehřátí. Pro řezání oceli o tloušťce jeden palec byste měli zvolit stroj s pracovním cyklem alespoň 60 % při maximálním proudu; to zajišťuje, že můžete provádět dlouhé, nepřerušované řezy, aniž byste museli často zastavovat práci a nechat stroj vychladnout.
Provádění řezu: Techniky pro 1-palcový tlustý kov
I u nejlepší plazmové řezačky na trhu vám nesprávná technika brání v dosažení ideálních výsledků. Obsluha ručního hořáku na tak silném materiálu vyžaduje trpělivost a přesnost.
Zde je stručný průvodce plazmovou řezačkou pro řezání tlustého plechu, který vám pomůže zvládnout potřebné dovednosti:
- Vždy Edge Start:Pokus o propíchnutí přímo do středu ocelového plátu o tloušťce jednoho- palce (přibližně{1}} mm) je vysoce destruktivní. Zpětný ráz roztaveného kovu může okamžitě ucpat štít hořáku a poškodit trysku. Zvládnutí technik edge{4}}start pro tlustý kov je proto zásadní. Umístěte svítilnu na okraj desky a nakloňte ji mírně ven. Po zapálení oblouku počkejte, až zcela pronikne spodní částí desky, a poté pomalu otočte hořák do úhlu 90 stupňů vzhledem k povrchu, než budete pokračovat v řezání.
- Použijte průvodce:Ruční řezání rovných čar na tlustém ocelovém plechu je téměř nemožné, protože vyžaduje extrémně nízké řezné rychlosti a výjimečnou stabilitu. Řezání silné oceli pomocí vedení plazmového hořáku-ať už se jedná o speciální válečkové vedení, přímou-svorku na hranu nebo vlastní šablonu-výrazně zlepší kvalitu řezu i konzistenci.
- Ovládání rychlosti:Při řezání tlustých plechů je klíčem k minimalizaci strusky nalezení optimální řezné rychlosti. Pokud je rychlost příliš vysoká, oblouk se zpozdí, což má za následek neúplné proniknutí a způsobí rozstřikování roztavené oceli směrem k obsluze. Pokud je rychlost příliš nízká, spára se rozšiřuje a podél spodní hrany se hromadí velké množství nepoddajné strusky.
- Věnujte pozornost úhlu řezu:Zkosení na řezné hraně je běžným problémem při řezání tlustých plechů. Řešení tohoto problému obvykle zahrnuje kontrolu pouze tří faktorů: opotřebení hrotu trysky (které deformuje plazmový paprsek), nesprávná výška hořáku (tažení hrotu trysky místo použití distančního vodítka) nebo jednoduché držení hořáku ve špatném úhlu. Vždy se ujistěte, že je hořák držen dokonale svisle.
Automatizace a pokročilé řezání: Výhoda CNC
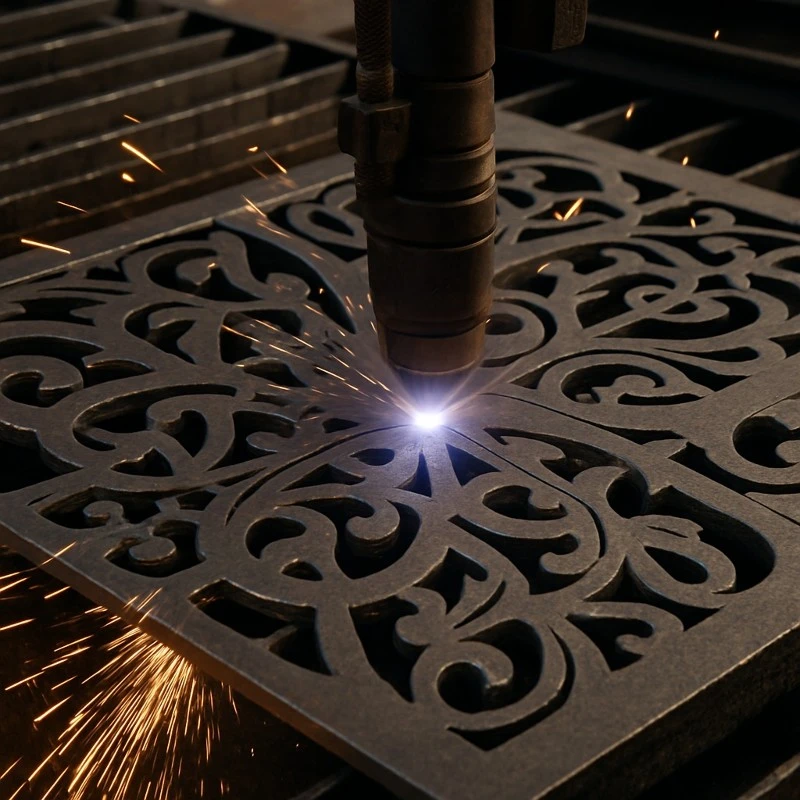
Ve výrobních dílnách je ruční řezání postupně nahrazováno automatizovaným zařízením. Při montáži řezacího hořáku na portálový-řezací stroj je zásadní přesné nastavení parametrů CNC plazmového řezacího stolu pro 1palcovou nízkou-uhlíkovou ocel.
Při řezání tlustých plechů na CNC řezacím stole musí být výrazně prodlouženo zpoždění propíchnutí (obvykle na 1,5–2,5 sekundy), aby se zajistilo, že oblouk zcela pronikne materiálem, než se portál začne pohybovat. Kromě toho by měla být výška řezu nastavena o něco vyšší než u tenkých desek, aby byl hořák chráněn před poškozením způsobeným silným rozstřikem roztaveného kovu.
Při děrování tlustého plechu je důležité pečlivě sledovat životnost spotřebního materiálu. I při automatizovaných procesech způsobuje propíchnutí jeden-palec- silné ocelové desky rychlé opotřebení elektrod a trysek. Chytří výrobci často programují své CNC stoly tak, aby při práci s tlustým plechem prováděly „hranný start“ z předvrtaných děr-. Tento malý krok navíc před-vyvrtáním propichovacích bodů může ztrojnásobit životnost spotřebního materiálu pro plazmové řezání.
Jak vybrat nejlepší stroj pro váš obchod
Tváří v tvář oslnivé řadě tržních možností se můžete cítit ohromeni. Při hledání ideálního zařízení nezapomeňte zhodnotit možnosti na základě vašich skutečných každodenních potřeb.
Pokud potřebujete pouze příležitostně proříznout tlustý kovový šrot a nepožadujete vysokou kvalitu řezu, můžete zvážit nejlepší plazmovou řezačku schopnou oddělovacího řezu o velikosti 1 palce. Tyto jednotky obvykle pracují v rozsahu 60 až 70 ampér; jsou kompaktní a mají průměrnou cenu a nabízejí způsob, jak provádět řezací úkoly hrubě a efektivně.
Pokud však máte v úmyslu vyrábět konstrukční podpěry s čistým vzhledem a přesným lícováním, musíte si zakoupit jednotku dimenzovanou na nejméně 80 ampérů. Ujistěte se, že si vyberete renomovanou značku, která nabízí komplexní záruční podporu. Je vhodné nahlédnout do odborných recenzí, abyste pochopili, jak konkrétní modely zvládají tepelné přetížení, a ověřili si dostupnost spotřebního materiálu. Některé levné dovozy mohou na svých technických listech uvádět řeznou kapacitu až jeden palec, ale pokud pracujete v krátkém termínu, můžete se ocitnout v tísni, když nebudete moci získat kompatibilní náhradní trysky lokálně.
Špičkové tipy pro plazmové řezačky pro dlouhou životnost a výkon
Zde je několik praktických tipů, které vám pomohou zajistit hladký provoz-výkonné plazmové řezačky:
- Investujte do filtrace:Pro náročné{0}}řezání nestačí pouze standardní filtry vlhkosti. Před vstupem stlačeného vzduchu do plazmové řezačky nainstalujte prosím vysoce-kvalitní sušičku nebo více{3}}stupňový filtrační systém.
- Zkontrolujte si půdu:Špatné uzemnění může vést k přerušovanému jiskření (způsobující rozstřik) a nedostatečné penetraci. Zemnící svorku vždy připojte přímo k čistému, holému kovovému povrchu samotného obrobku, nikoli k pracovnímu stolu, který jej podpírá.
- Přiřaďte spotřební materiál k práci:Nikdy nepoužívejte 80ampérovou trysku pro 40ampérový provoz nebo naopak. Vždy se ujistěte, že konfigurace hořáku odpovídá nastavení výstupního proudu stroje.
- Udržujte odstup:Při řezání vysokými proudy netahejte nechráněnou řezací trysku přímo po kovovém povrchu. K udržení optimální vzdálenosti 1/16 až 1/8 palce použijte ochranný štít nebo vodítko.
Upgrade na plazmovou řezačku o tloušťce 1 palce oceli (přibližně . 25 mm) dramaticky rozšíří vaše výrobní možnosti a poskytne vám jistotu při řešení náročných-průmyslových úkolů. I když tento upgrade vyžaduje výkonnější vybavení-s funkcemi, jako je zpětné spouštění, nepřetržitý pilotní oblouk a velkoobjemový přívod vzduchu-, výsledné zisky v účinnosti jsou bezkonkurenční.
Pamatujte, že nalezení nejlepší plazmové řezačky, která bude vyhovovat vašim potřebám, vyžaduje vyvážení vašeho rozpočtu a požadované kvality řezu-konkrétně, ať už upřednostňujete čistou a úhlednou hranu nebo prostě potřebujete materiál oddělit. Udělejte si čas na zvládnutí úhlu hořáku, přesné nastavení řezné rychlosti a ochranu spotřebního materiálu před vlhkostí. Kombinací správného-zařízení s vysokým proudem a správnou technikou řezání můžete silné ocelové pláty krájet hladce a bez námahy jako horký nůž máslem.
Přečtěte si více:Pochopení spotřebního materiálu pro plazmové řezačky: Průvodce
Přečtěte si více:Top 5 plazmových řezaček pro přesné řezání
Vyplňte prosím formulář níže ''Odeslat dotaz'' pro další návrhy.
Nebo klikněte na Horní nabídku"Kontaktujte nás"pro odbornější rady.


